独ブラウンシュヴァイク工科大学の研究チームが、3Dプリントしたコンクリート部材の接合面をロボットで削り出す手法を検証し、継ぎ目の圧縮強度を一体成形品に近い水準まで高められることを示した。成果は2026年7月20日、学術誌『Materials and Structures』にオープンアクセスで掲載された。
建設用の3Dプリントには、型枠が要らず複雑な形も作れるという利点がある。ただし大きな構造物を1回で刷り上げるのは難しく、運搬や設置の制約もあるため、実際には分割して作り、現場で組み立てる方式が現実的になる。このとき問題になるのが継ぎ目だ。プリントした表面はざらついていて寸法精度も低く、そのまま突き合わせると接触する面積が減り、局所的に力が集中して壊れやすくなる。
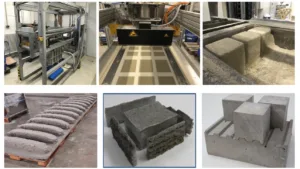
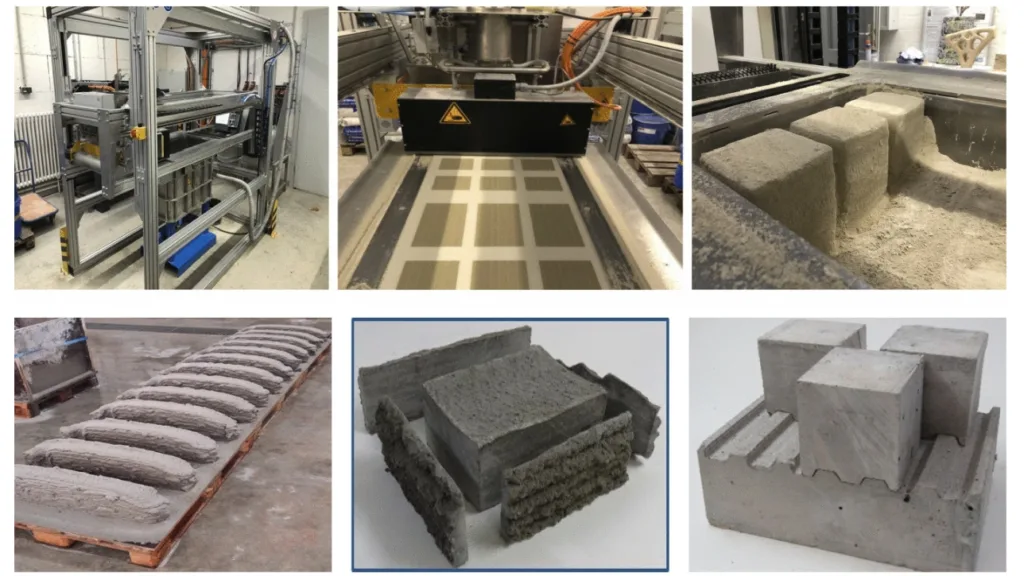
研究チームが取ったのは、印刷した部材を仕上げ加工する方法だった。あらかじめ大まかな形を3Dプリントし、その接合面をロボットアームに取り付けたのこぎりやCNCフライスで削って、精密にかみ合う形に整える。3Dプリントの自由度と、削り加工の精度を組み合わせる考え方だ。
検証では、平面、三角形、円弧、角錐台の4種類の継ぎ手形状を用意した。3Dプリントの方式も、吹き付け(ショットクリート)、押し出し、粉体床の3通りを比べている。試験体は接触面が100×100mm、継ぎ手ありの場合は高さ200mmだ。圧縮試験を102回、材料強度の基準を取るための立方体試験を18回、合わせて120回の試験を実施した。継ぎ手の半分ずつ168個をレーザースキャンし、設計データとの誤差も測った。
最も安定した成績を残したのは円弧形状だった。曲面が接触するため力が広い範囲に分散し、角のある形状で起きる応力集中を避けられる。吹き付け方式でCNC加工した円弧の継ぎ手は659.0キロニュートンに達し、一体成形品の基準値662.6キロニュートンにほぼ並んだ。
加工方法による差も現れた。平面の継ぎ手では、のこぎり仕上げが約59.7メガパスカルだったのに対し、CNC仕上げは約48.5メガパスカルにとどまった。研究チームは、削り取る量が少ないのこぎりの方が、細かい工具跡や微小な欠けを残しにくいためだと分析している。三角形の継ぎ手でも同じ傾向が出ており、吹き付け方式ではのこぎり仕上げが加工時間あたりの性能で最も有利だったとしている。
スキャンによる精度の評価では、吹き付け方式をCNC加工したものが最も設計値に近く、誤差は1mm未満に収まった。押し出し方式はばらつきが大きく、粉体床方式は加工なしだと誤差が大きいものの、CNC加工を加えると大きく改善した。ただし複雑な形状になるほど精度が落ち、角錐台では誤差と変動が最も大きくなっている。
研究チームは、継ぎ手の形状、造形方式、積層の向き、そして仕上げ加工の4つが、強度と製造効率の両方を左右すると結論づけた。今回の試験体は形を単純にして条件を絞ったものであり、実際の建物規模で使える段階だと主張するものではないとしている。